從模具到成品 塑料沙灘椅注塑生產全流程教學演示
一、引言
塑料沙灘椅作為常見的日用品,具有輕便、耐用、易清潔等特點。其生產過程涉及模具開發、注塑成型、后處理等多個環節。本次教學演示將以安徽某塑膠模具廠的塑料沙灘椅項目為例,詳細展示從模具設計到成品出廠的全流程,幫助學員理解日用品注塑生產的核心技術。
二、產品分析與模具開發
2.1 產品結構分析
塑料沙灘椅通常由椅座、椅背、扶手、支撐腿等部件組成,部分設計為一體式。材料多選用聚丙烯(PP)或共聚聚丙烯(PP+EPDM),因其良好的耐候性、抗沖擊性和可回收性。
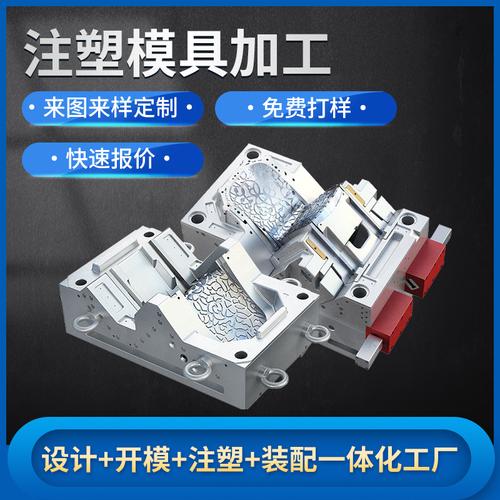
2.2 模具設計要點
- 分型面選擇:根據椅子形狀,分型面通常設在椅子側面最大輪廓處,確保脫模順暢。
- 澆注系統:采用熱流道或冷流道,多點針閥式澆口,避免熔接痕影響外觀和強度。
- 冷卻系統:隨形冷卻水道設計,保證模具溫度均勻,縮短成型周期。
- 脫模機構:頂針、推板與氣輔脫模結合,防止產品變形。
- 模具材料:模架采用S50C,型腔型芯采用P20或718H,并進行氮化處理提高耐磨性。
2.3 模具制造流程
- 3D設計與模流分析(Moldflow)
- CNC粗加工與精加工
- 電火花加工(EDM)
- 線切割與鉆孔
- 拋光與裝配
- 試模與修模
三、注塑生產準備
3.1 原料干燥
PP材料吸濕性小,一般無需干燥,但若存放環境潮濕,建議80℃干燥2小時。
3.2 注塑機選擇
根據沙灘椅投影面積和鎖模力需求,選用1000-2000噸大型注塑機。
3.3 工藝參數設定
- 料筒溫度:220-260℃
- 模具溫度:40-60℃
- 注射壓力:80-120MPa
- 保壓壓力:40-60MPa
- 冷卻時間:20-40秒
四、教學演示:注塑生產實操
4.1 操作步驟
- 開機預熱:料筒分段加熱至設定溫度,模具通冷卻水。
- 料斗加料:將PP粒料加入料斗,設定計量。
- 注射:閉模→注射→保壓→冷卻→開模→頂出。
- 取件:機械手或人工取出產品,檢查外觀。
- 后處理:修剪飛邊、安裝配件(如需要)。
4.2 常見缺陷與對策
| 缺陷 | 原因 | 對策 |
|------|------|------|
| 缺膠 | 注射壓力不足、料溫低 | 提高壓力、料溫 |
| 飛邊 | 鎖模力不足、模具間隙大 | 調整鎖模力、修模 |
| 縮痕 | 保壓不足、壁厚不均 | 增加保壓、優化產品設計 |
| 熔接痕 | 料溫低、澆口位置不當 | 提高料溫、調整澆口 |
五、質量檢測與包裝
- 尺寸檢測:卡尺測量關鍵尺寸。
- 強度測試:靜載測試(承重150kg)。
- 耐候測試:紫外老化箱測試。
- 包裝:套袋、裝箱,貼標入庫。
六、
通過本教學演示,學員應掌握塑料沙灘椅從模具開發到注塑生產的完整流程,理解關鍵工藝參數與質量控制要點。安徽塑膠模具廠依托成熟的模具制造與注塑能力,可為日用品行業提供高效、穩定的生產解決方案。
如若轉載,請注明出處:http://www.51jan.cn/product/41.html
更新時間:2026-10-22 14:00:43